Tipi di filettatura
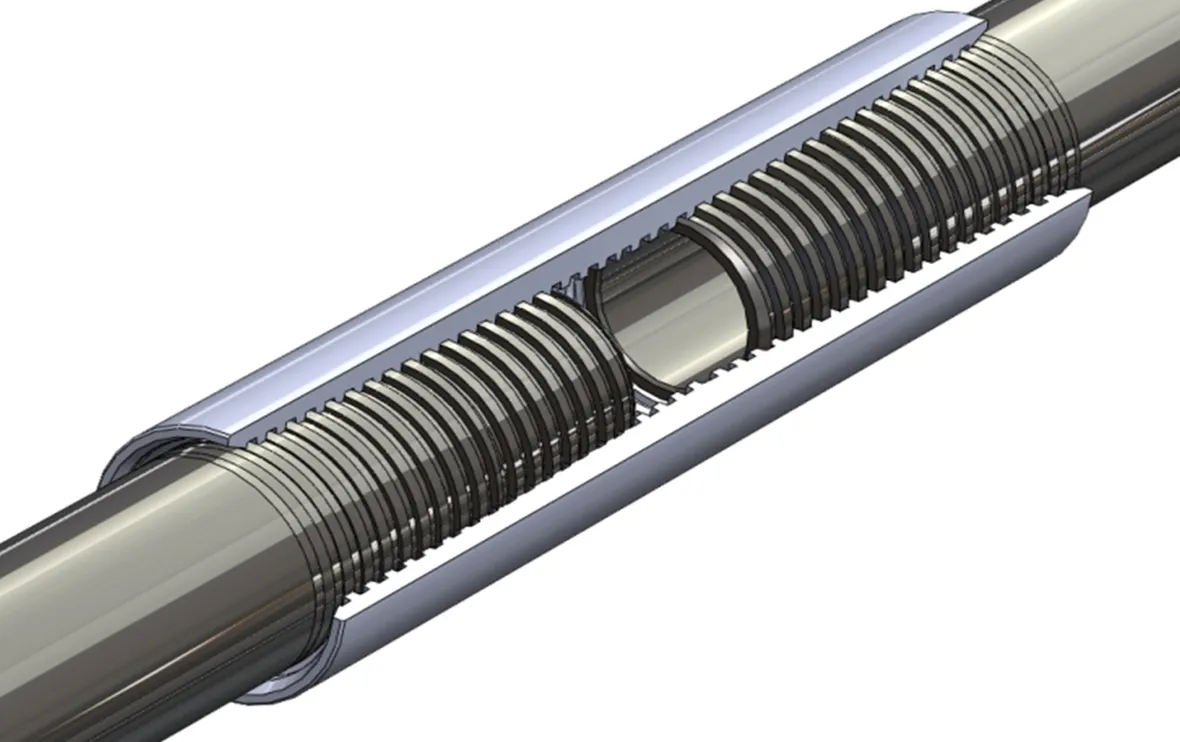
Prima di tutto occorre avere ben chiare le diverse tipologie di lavorazione. La filettatura può essere interna, e cioè realizzata sulla superficie interna di un foro cilindrico. Si ottengono così elementi come i dadi. Se il solco è invece praticato sulla superficie esterna di un elemento cilindrico si parla appunto di filettatura esterna. Da questa lavorazione si ottengono le viti. Nel caso si voglia realizzare la giunzione tra le estremità di due tubi, si dovrà effettuare una filettatura interna sul primo ed esterna sul secondo. Una volta avvitati reciprocamente, la giunzione garantisce la continuità meccanica dei due elementi. A seconda del verso seguito dalla solcatura elicoidale si può parlare inoltre di filettatura destrorsa o sinistrorsa. Altre differenze possono riguardare le caratteristiche geometriche del filetto, come passo tra le creste, geometria del profilo e profondità del solco.
Attrezzatura necessaria
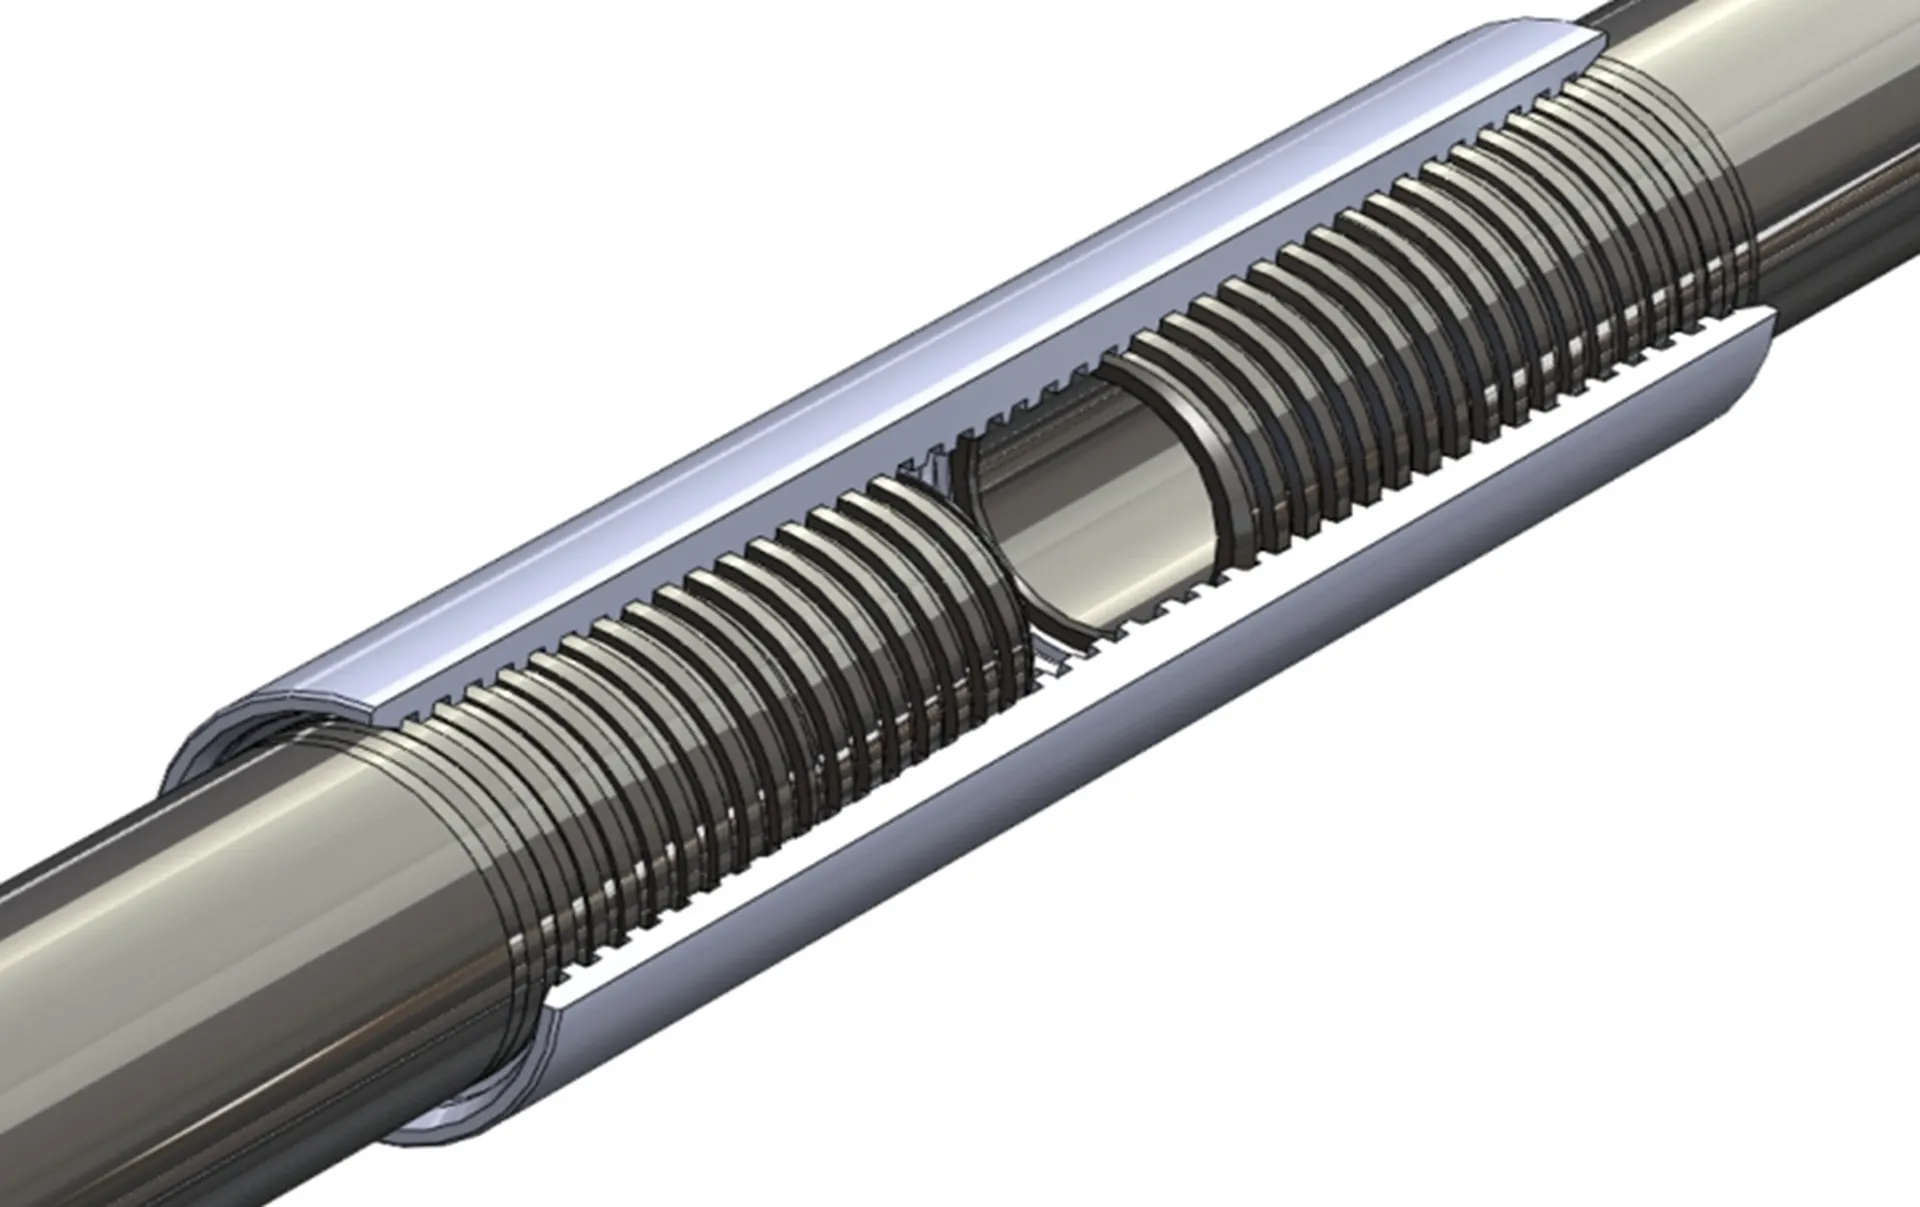
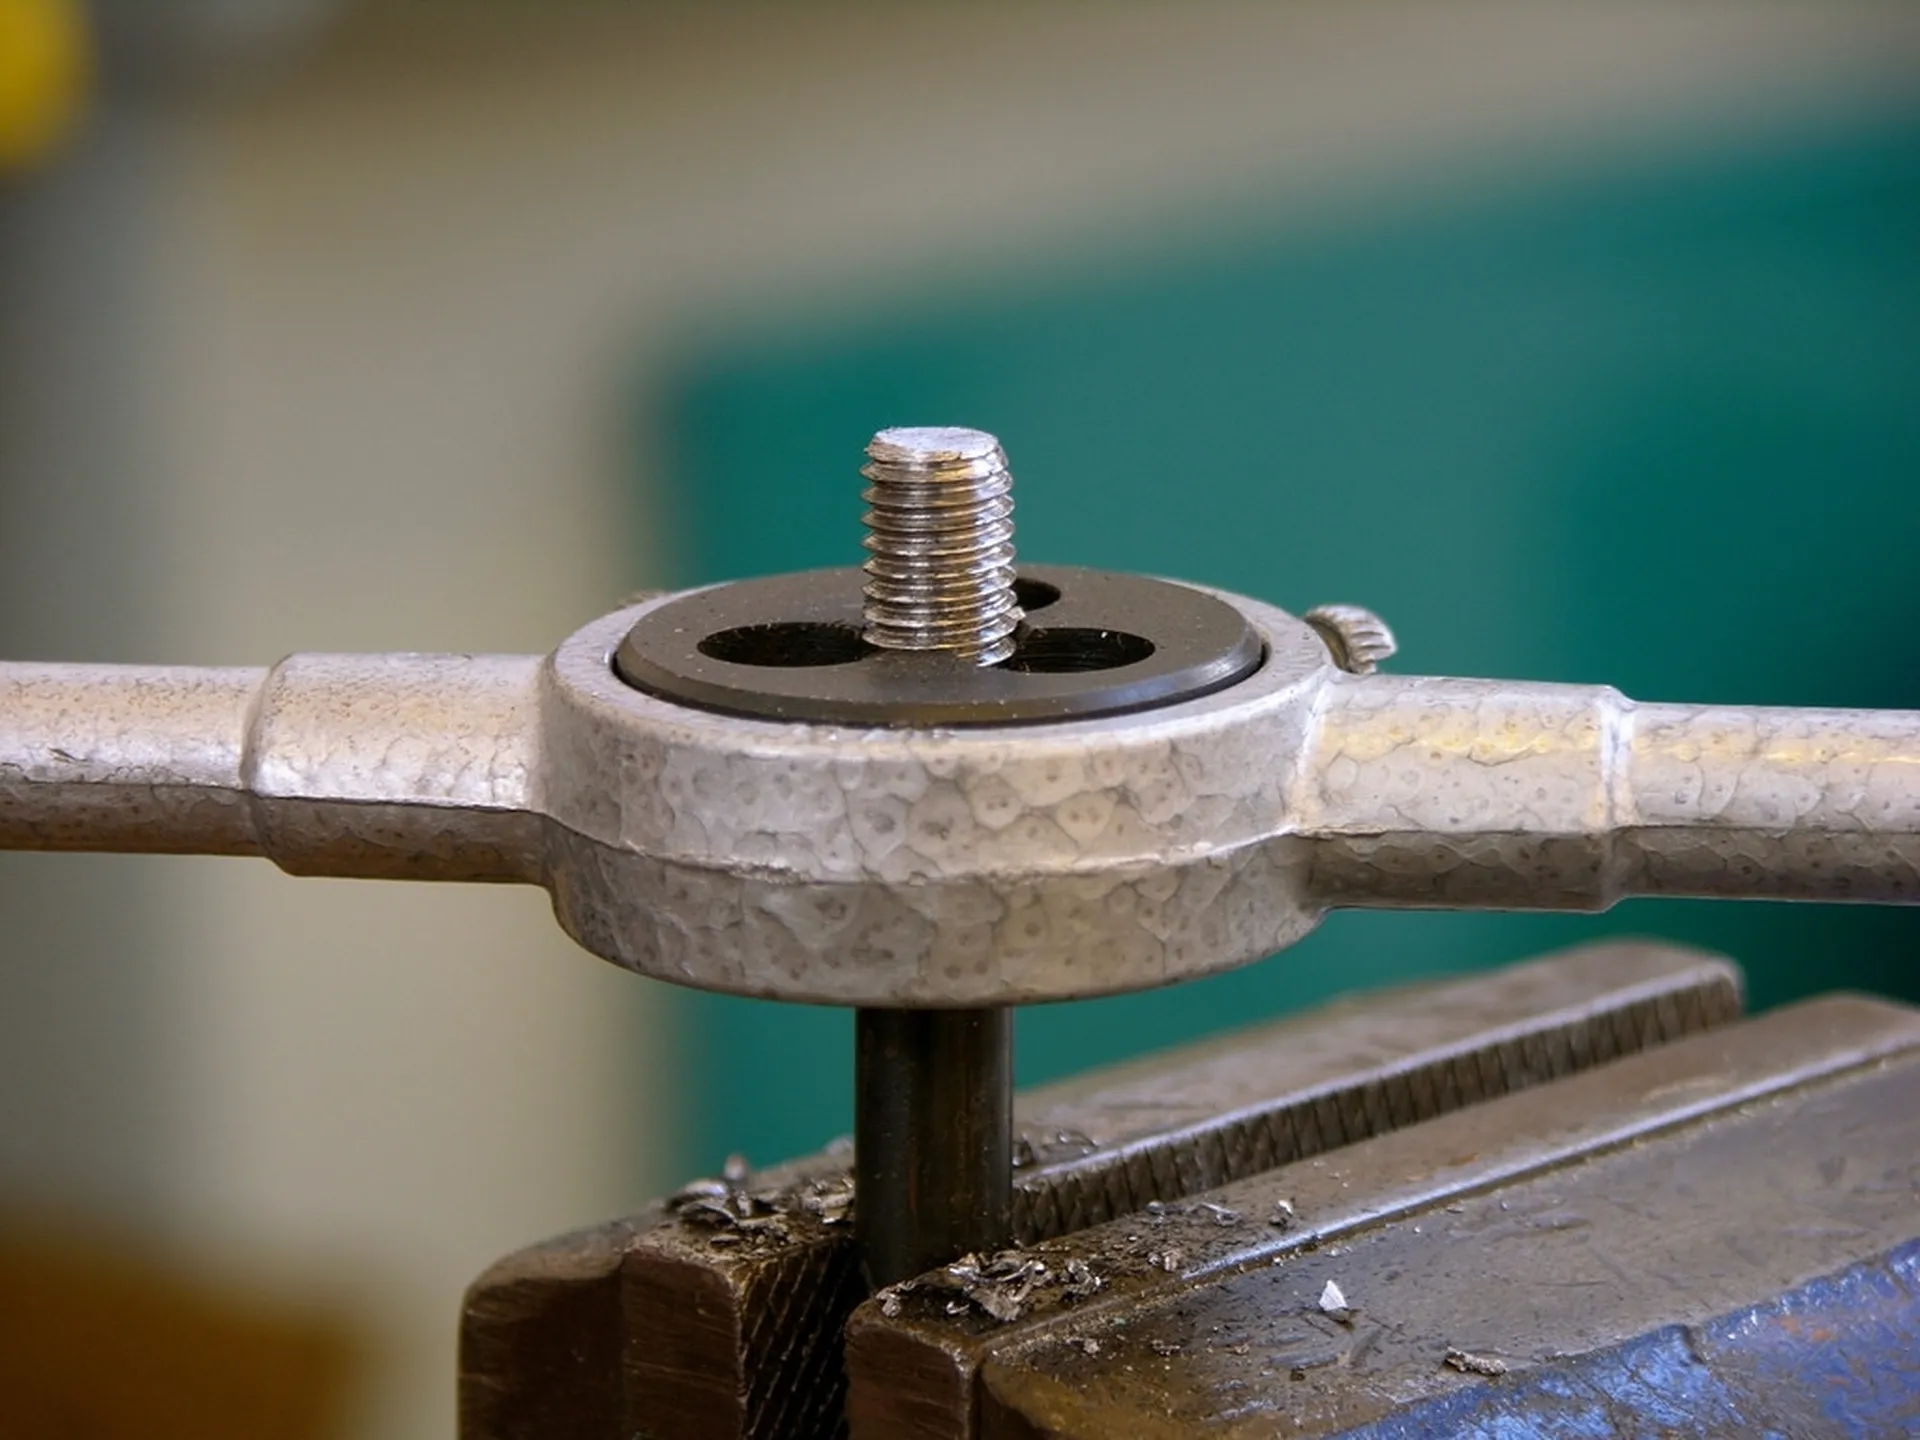
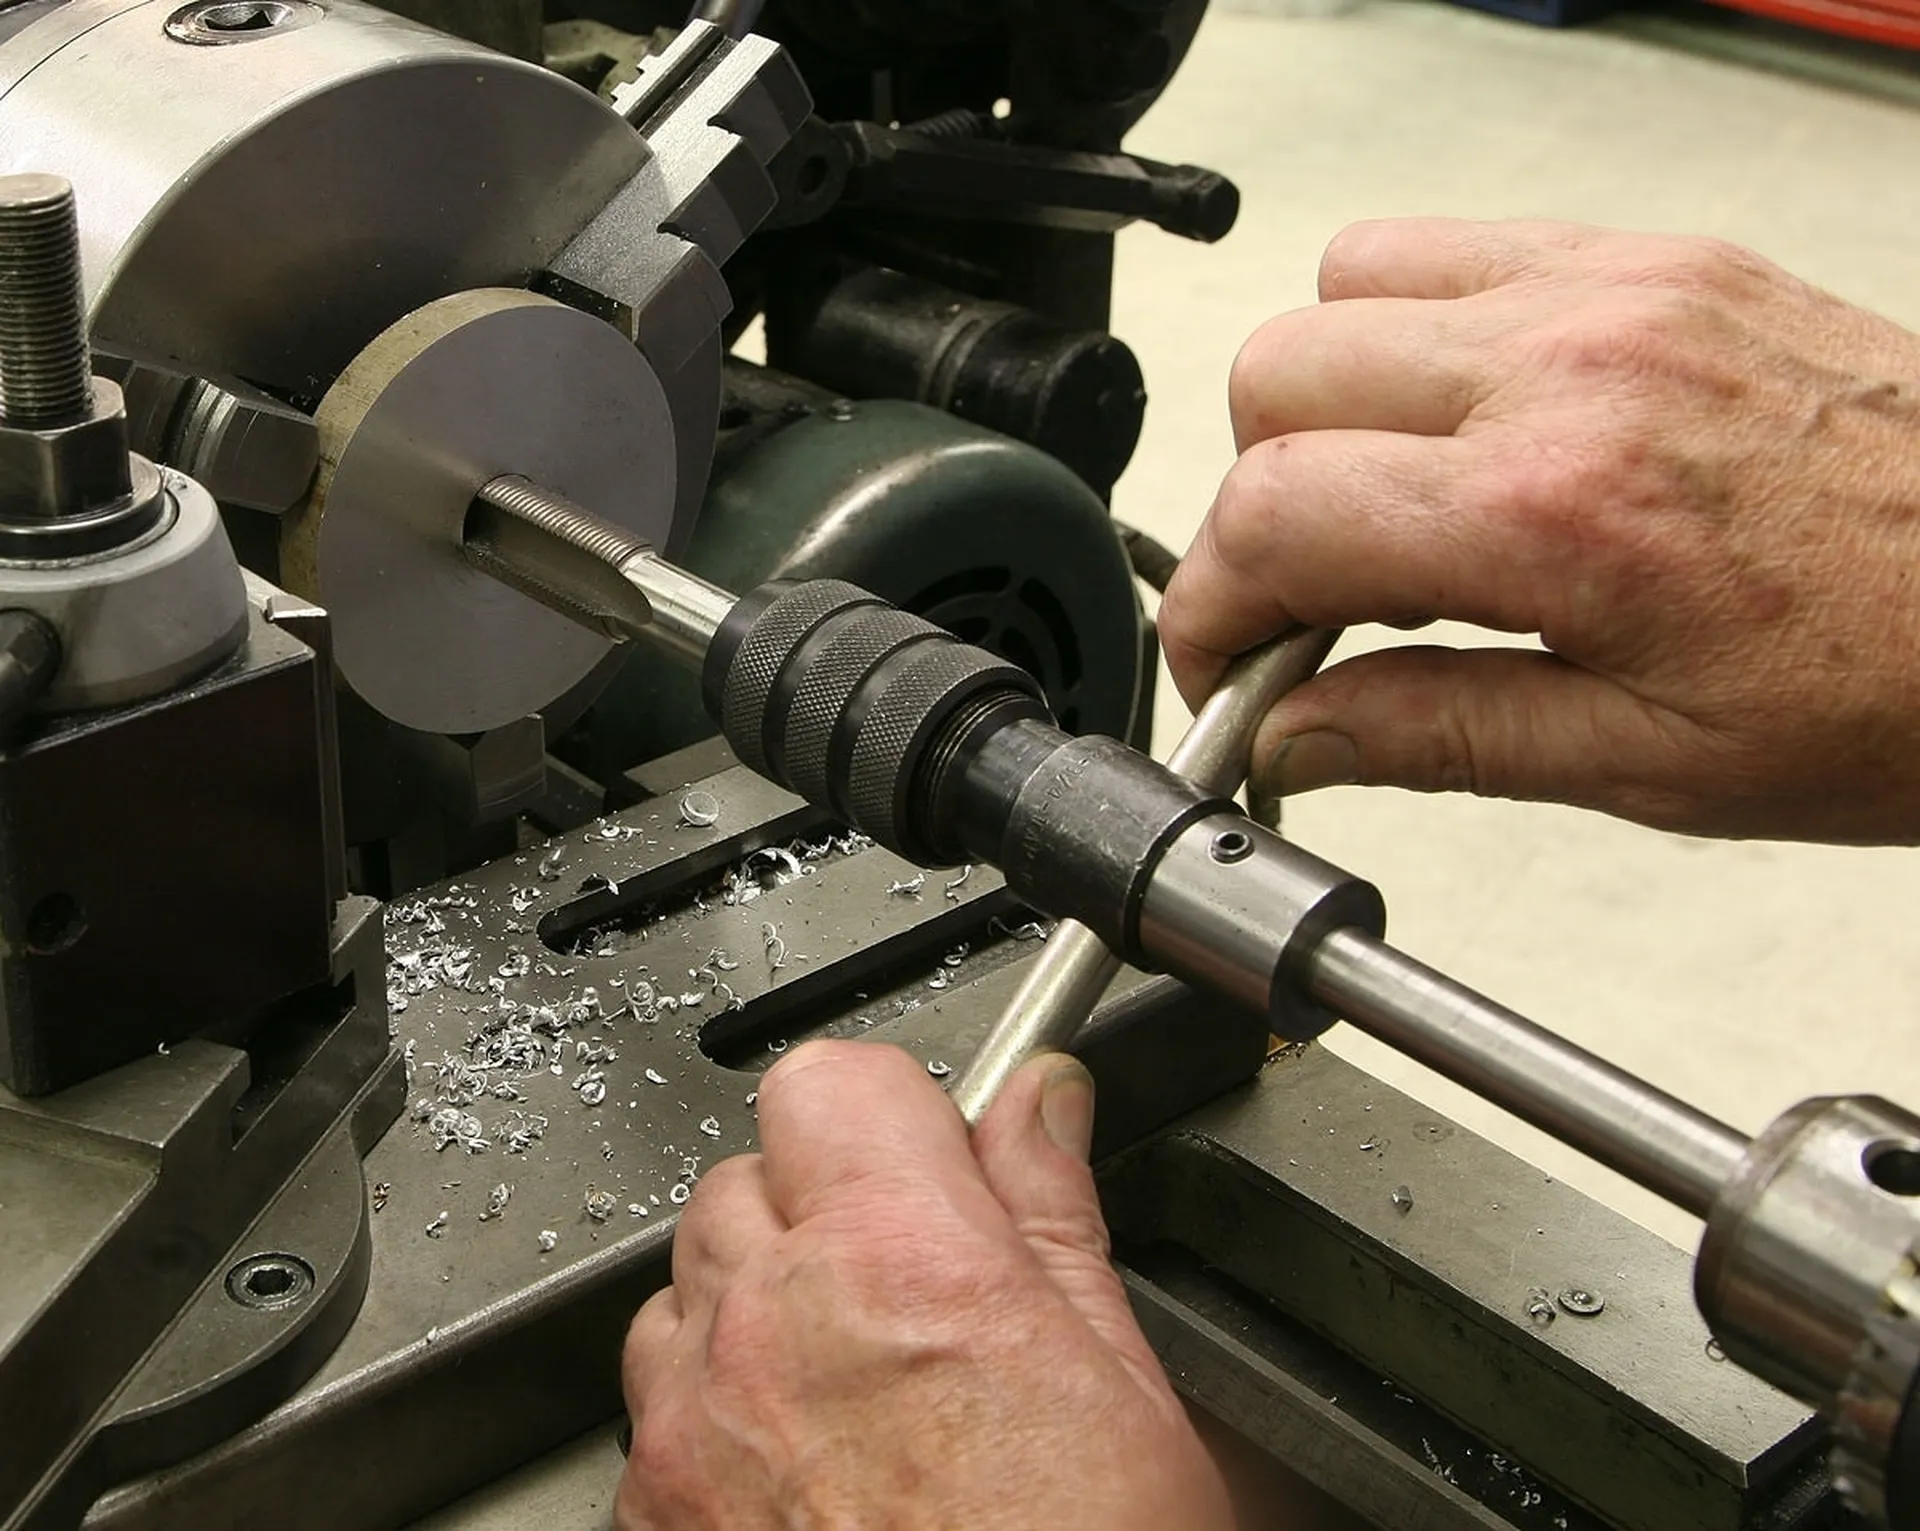
Per realizzare una filettatura esterna va utilizzata una filiera. Essa consiste essenzialmente in un elemento cilindrico cavo realizzato in acciaio, la cui superficie interna presenta il profilo che inciderà il solco del filetto. L'anello viene fissato durante l'uso ad un apposito strumento detto girafiliere per favorire una precisa rotazione manuale durante la lavorazione. La filettatura interna si pratica con uno strumento detto maschio. Si tratta di un'asta cilindrica dotata di un profilo tagliante profilato in base alla geometria del filetto da realizzare. Anche in questo caso per garantire una corretta maschiatura viene usato un giramaschi con barre metalliche. I profili taglianti di entrambi gli strumenti sono intervallati da cavità indispensabili per la progressiva eliminazione dei trucioli metallici durante la lavorazione. Sono disponibili sul mercato set completi di maschi e filiere in una completa gamma di misure e geometrie.
Realizzare una filettatura esterna
La prima cosa da fare è lubrificare gli strumenti con olio da taglio adatto al nostro materiale. L'elemento cilindrico da filettare viene poi fissato saldamente ad una morsa. E' consigliabile fissare il cilindro in posizione verticale o orizzontale e mai obliqua, poiché sarà più semplice nelle fasi successive mantenere strumento e cilindro coassiali. Si può porre la filiera in corrispondenza della testa del cilindro e iniziare ad imprimere la rotazione in maniera lenta e costante con il girafiliera. Un'iniziale spinta verso il basso favorirà la corretta incisione fin dalle prime spire. L'operazione procede girando lo strumento fino a raggiungere la lunghezza del filetto desiderata, e può considerarsi conslusa in una sola passata. E' molto importante che l'elemento da filettare e la filiera siano mantenute coassiali durante tutta la lavorazione al fine di evitare filettature inclinate. Al termine della lavorazione si raccomanda di pulire il filetto dai residui con il getto di un compressore.
Realizzare una filettatura interna
Dopo aver opportunamente lubrificato con olio da taglio gli strumenti, va fissato l'elemento da filettare con una morsa. Per realizzare il foro filettato è necessario usare tre diversi maschi in ordine successivo: lo sgrossatore, l'intermedio e il rifinitore. Si accosta il maschio sgrossatore, fissato al giramaschi, al foro da filettare. Analogamente alla filettatura esterna si procede ruotando con attenzione e velocità controllata il giramaschi. Anche in questo caso imprimere un'iniziale forza assiale favorirà l'incisione del solco fin dalle prime spire. Di vitale importanza è il mantenimento della coassialità tra foro e maschio per tutta la durata dell'operazione. La procedura si ripete identica prima con il maschio sgrossatore, seguito dai maschi intermedio e rifinitore in quest'ordine. Un getto d'aria compressa basterà a eliminare i residui.
Filettatura di elementi in legno
Si è parlato fino a questo punto soltanto di filettatura di elementi metallici. Con le stesse tecniche sopra descritte si possono realizzare filettature anche su elementi in legno. Queste lavorazioni non servono a produrre in genere elementi per uso strutturale, ma riguardano una serie di oggetti di uso comune che ci potremmo trovare a dover riparare. Per esempio i manici delle scope presentano una filettatura per fissare l'estremità alla spazzola, alcuni contenitori in legno vengono filettati sul bordo per ottenere una chiusura avvitata, elementi per giunture di mobili in legno possono richiedere viti e fori filettati. Analogamente alle lavorazioni sul metallo, anche per il legno si usano maschi e filiera, anche se tali strumenti presentano specifiche geometriche adatte alle caratteristiche del materiale. Non vanno utilizzati lubrificanti nelle lavorazioni sul legno.
Diversi profili di filettatura
Si può fare una generale distinzione tra due tipi di profili principali: triangolari e non triangolari. Le filettature a profilo triangolare si dividono a loro volta in filettature metriche (con misure espresse in millimetri in conformità alle norme ISO) e non metriche (misure espresse in unità di misura diverse dal millimetro). Le filettature a profilo non triangolare sono invece divise in profili trapezoidali (profilo del filetto a trapezio isoscele) e profili a dente di sega (profilo asimmetrico utilizzato in elementi soggetti a sforzi assiali costanti in direzione e verso). Profili di filettatura rettangolari, sebbene in alcuni casi ancora utilizzati, si sono nel tempo rivelati meno efficaci di quelli elencati sopra e il loro utilizzo è progressivamente diminuito nel tempo. La conoscenza delle caratteristiche meccaniche dei vari profili di filettatura è sicuramente un valore aggiunto nel bagaglio di conoscenze di un appassionato di fai da te.
Domande frequenti
-
Qual è la differenza principale tra filettatura interna ed esterna?La distinzione fondamentale risiede nella posizione del solco elicoidale rispetto all'oggetto lavorato. La filettatura esterna viene realizzata sulla superficie cilindrica esterna di un pezzo, generando elementi come le viti o le barre filettate. Al contrario, la filettatura interna viene praticata sulla superficie interna di un foro cilindrico, producendo componenti come i dadi o le madreviti. Questa lavorazione è essenziale per creare giunzioni sicure: quando un elemento filettato esternamente viene avvitatato in uno internamente, si forma un collegamento meccanico stabile che garantisce la continuità tra i due pezzi.
-
quali attrezzi servono per filettare manualmente metallo e legno?Per il metallo, la filettatura esterna richiede una filiera, un anello cilindrico cavo in acciaio montato su un girafiliere, mentre quella interna necessita di un maschio, un'asta profilata usata con un giramaschi. È cruciale utilizzare sempre olio da taglio per lubrificare e raffreddare gli utensili. Per il legno, si impiegano strumenti simili (maschi e filiere specifici per legno), ma senza lubrificanti. Questi utensili hanno geometrie diverse per adattarsi alle fibre del materiale ligneo, permettendo di riparare manici di scope, chiudere contenitori o creare giunture per mobili, senza però essere adatti a carichi strutturali elevati.
-
Come si evita che la filettatura risulti storta o difettosa?Il segreto per una filettatura perfetta è mantenere rigorosamente la coassialità tra lo strumento e il pezzo da lavorare. Prima di iniziare, fissare saldamente il cilindro in morsa in posizione verticale o orizzontale facilita il controllo. Durante la rotazione, bisogna imprimere una spinta iniziale verso il basso per far agganciare i primi denti, poi procedere con giri lenti e costanti. Qualsiasi deviazione angolare durante l'operazione causerà una filettatura inclinata e inutilizzabile. Alla fine, rimuovere i trucioli residui con aria compressa previene inceppamenti o danni al nuovo filetto.
-
Perché per la filettatura interna si usano tre maschi diversi?La filettatura interna non si realizza in un solo passaggio perché la quantità di materiale da asportare è elevata. Si utilizza quindi una serie graduale di tre maschi: lo sgrossatore, che crea il solco iniziale rimuovendo la maggior parte del materiale; il maschio intermedio, che approfondisce e definisce parzialmente il profilo; e infine il rifinitore, che porta il filetto alle dimensioni finali e ne migliora la finitura superficiale. Saltare questi passaggi o usarne solo uno porterebbe a un'eccessiva resistenza, rottura dello strumento o filettatura di scarsa qualità.
-
Cosa sono le filettature destrorse e sinistrorse?Questa classificazione dipende dal verso di avvolgimento del solco elicoidale. Nella filettatura destrorsa, il più comune, la vite si stringe ruotandola in senso orario (verso le lancette dell'orologio) e si allenta antiorario. Nella filettatura sinistrorsa, il movimento è inverso: si stringe antiorario e si allenta orario. Quest'ultima tipologia si usa in applicazioni specifiche dove le vibrazioni o la rotazione naturale del meccanismo tenderebbero ad allentare una vite standard, garantendo così una tenuta sicura in condizioni operative particolari.